常州铁森金属科技钢材加工精度控制与质量检测标准解析
在金属加工领域,精度控制从来不是一道选择题,而是一道生死题。常州铁森金属科技有限公司作为深耕常州制造多年的钢铁贸易与加工服务商,我们深知:每一块交付到客户手中的钢材,其尺寸公差、表面质量和内部组织,都直接决定了下游产品的寿命与安全。今天,我们抛开宣传话术,从实际生产角度,聊聊钢材加工精度控制与质量检测的那些硬核细节。
加工误差从何而来?三个被忽视的“隐形杀手”
很多同行把精度问题简单归咎于设备老旧,其实不然。根据我们产线近三年的数据统计,热变形、残余应力释放和刀具磨损才是导致加工超差的三大主因。以厚度12mm的Q355B中板为例,在夏季车间温度达到38℃时,未经控温处理的钢板在切割过程中,因热胀冷缩产生的线性偏差可达0.15mm/m——这个数值远超GB/T 709-2019标准中允许的±0.8mm厚度偏差范围。所以,我们在精加工前,必须将板材置于恒温库静置24小时以上,让材料内部温度场均匀化。
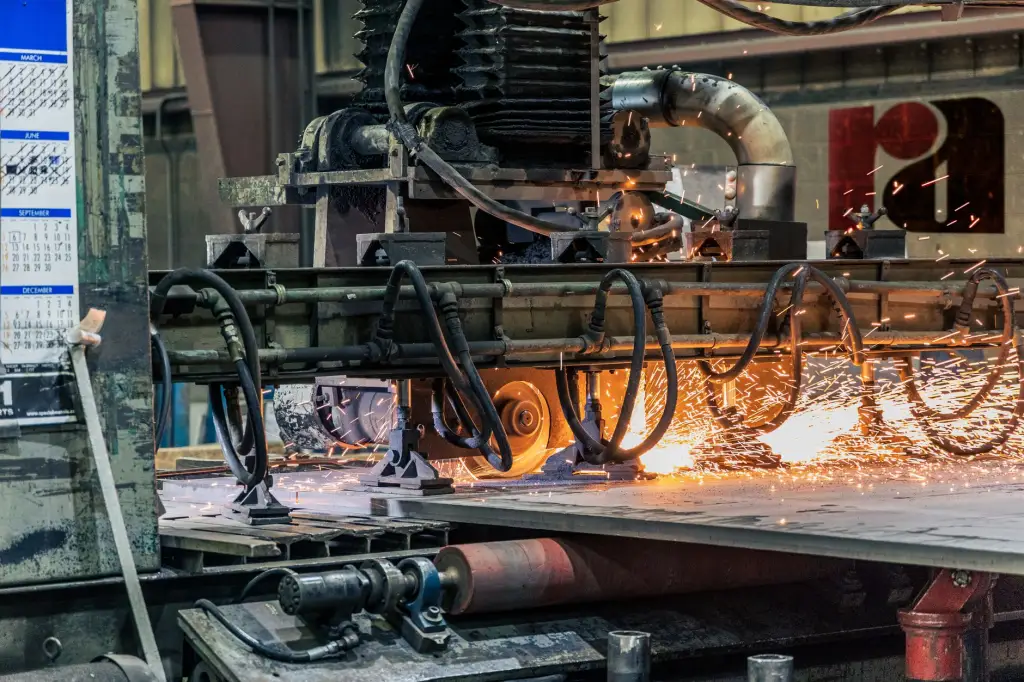
另外,切割路径的规划同样关键。采用传统的单向切割策略,工件两侧的残余应力不对称释放,极易导致切割后出现月牙弯。我们改用对称交叉切割路径,配合脉冲式水冷,能有效将薄板(≤20mm)的切割变形量控制在0.3mm以内。
实操环节:从下料到终检,我们如何保证每一道工序可追溯?
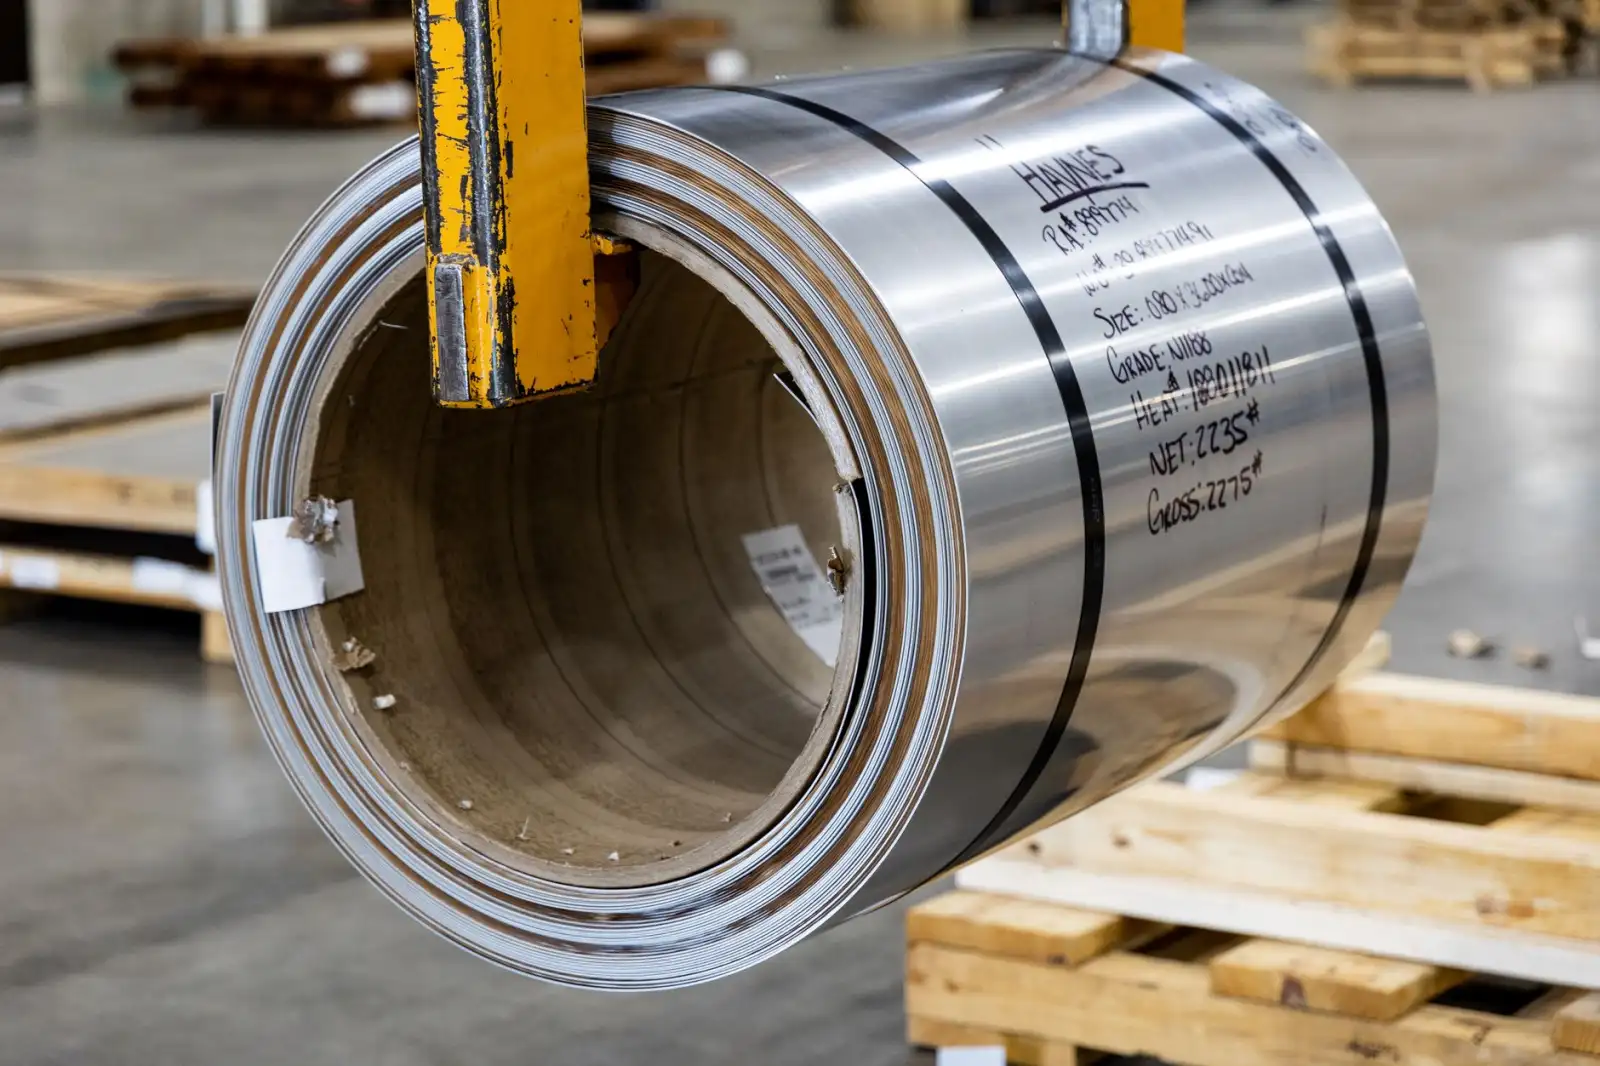
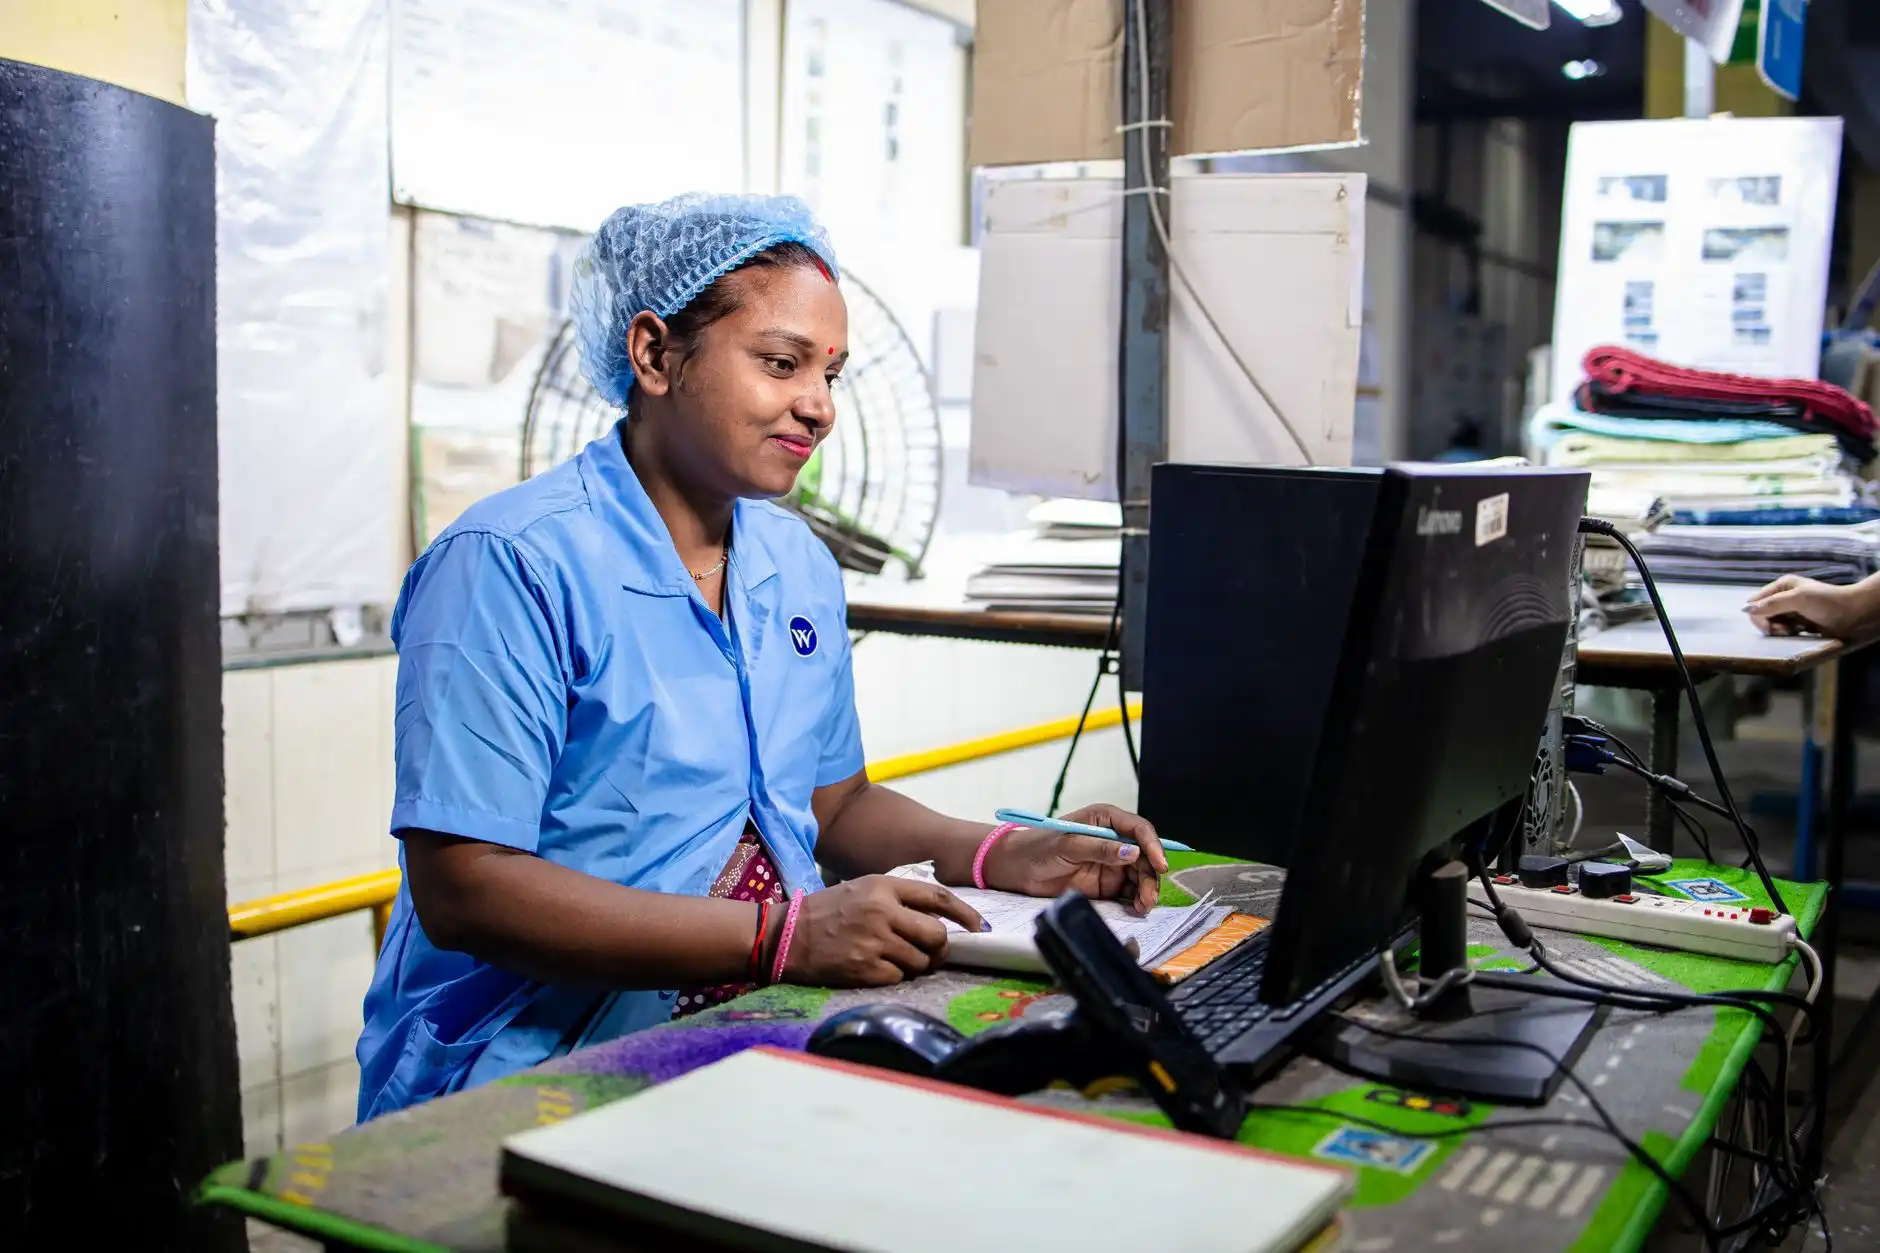
在铁森的车间里,每一张钢板都有唯一的数字身份码。从行车吊运到数控切割机,再到矫平机、铣边机,每个工位上的操作工都需要通过扫码枪记录加工参数。具体执行标准如下:
- 下料环节:数控火焰切割的割嘴高度严格控制在8-12mm,氧气纯度不低于99.6%,切割速度根据板厚动态调整(16mm板建议520mm/min)。
- 矫平环节:对于厚度≤25mm的板材,我们采用七辊矫平机,压下量分三次递减,确保残余应力释放均匀,平整度控制在2mm/m²以内。
- 尺寸检测:终检使用三坐标测量仪抽检,关键尺寸(如坡口角度、孔距)的CPK值需≥1.33,否则整批退回重新调整工艺参数。
这里要特别提一下钢材贸易环节中的“隐性成本”。很多客户只关注吨价,却忽略了加工精度不足带来的焊材浪费和返工工时。我们曾对某工程机械客户做过对比:采用铁森高精度下料件,其焊接一次合格率从87%提升至96.5%,单台设备的返工成本降低了近400元。这笔账,在钢铁贸易行业里,比单纯压价更有说服力。
数据说话:精度等级如何影响下游成本
为了更直观地说明问题,我们整理了近半年来的客户反馈数据对比:
- 常规精度(尺寸公差±2mm):适用于建筑结构件,但后续需增加打磨工序,单吨处理成本增加60-80元。
- 高精度(尺寸公差±0.8mm):适用于机械底座、法兰盘,可直接进入焊接工序,省去二次加工。
- 超精度(尺寸公差±0.3mm):用于精密模具或轨道交通部件,需要配套恒温加工车间和进口设备,交付周期延长2-3天。
作为常州制造的代表性企业之一,我们始终认为,金属加工的价值不在于“切得动”,而在于“切得准”。铁森的技术团队每周都会对检测数据做SPC分析,一旦发现某个批次的CPK值出现下滑趋势,立即对设备主轴间隙或导轨润滑状态进行排查。这种对细节的执着,源于我们对自己“金属科技服务商”这一身份的清醒认知。
钢材加工是一场与材料物理特性和设备老化赛跑的持久战。常州铁森金属科技有限公司愿意用每一次精准的切割、每一组稳定的检测数据,为下游制造业客户提供更可靠的钢铁贸易与金属加工解决方案。如果您也想了解自己的工件适合哪种精度等级,欢迎带着图纸来我们车间实测。