金属加工与钢材供应协同服务在长三角制造业的应用实践
长三角制造业的竞争,早已从单一环节的效率比拼,转向供应链整体的协同能力较量。特别是在金属加工与钢材供应领域,企业面临的痛点往往不是“买不到料”或“找不到加工厂”,而是两者之间的信息断层与流程割裂——图纸在A厂,材料在B库,加工在C车间,任何一个环节的延迟都会放大为整个交付周期的失控。常州铁森金属科技有限公司在服务苏锡常及周边制造企业的过程中,对这种“协同之痛”体会尤深。
从钢材贸易到金属加工:一体化服务的技术底座
传统模式下,钢材贸易商只负责供料,加工厂只负责按图施工。但铁森金属科技的做法不同——我们将**钢铁贸易**与**金属加工**置于同一质量管理体系下,从源头介入客户的选材环节。例如,为某常州本地减速机壳体制造商供货时,我们不是简单提供Q355B中厚板,而是基于其激光切割+焊接的工艺路径,反向建议采用**正火态交货**的板材,以消除后续加工应力变形风险。这种“以加工需求定材料规格”的模式,是单纯贸易商无法提供的专业价值。
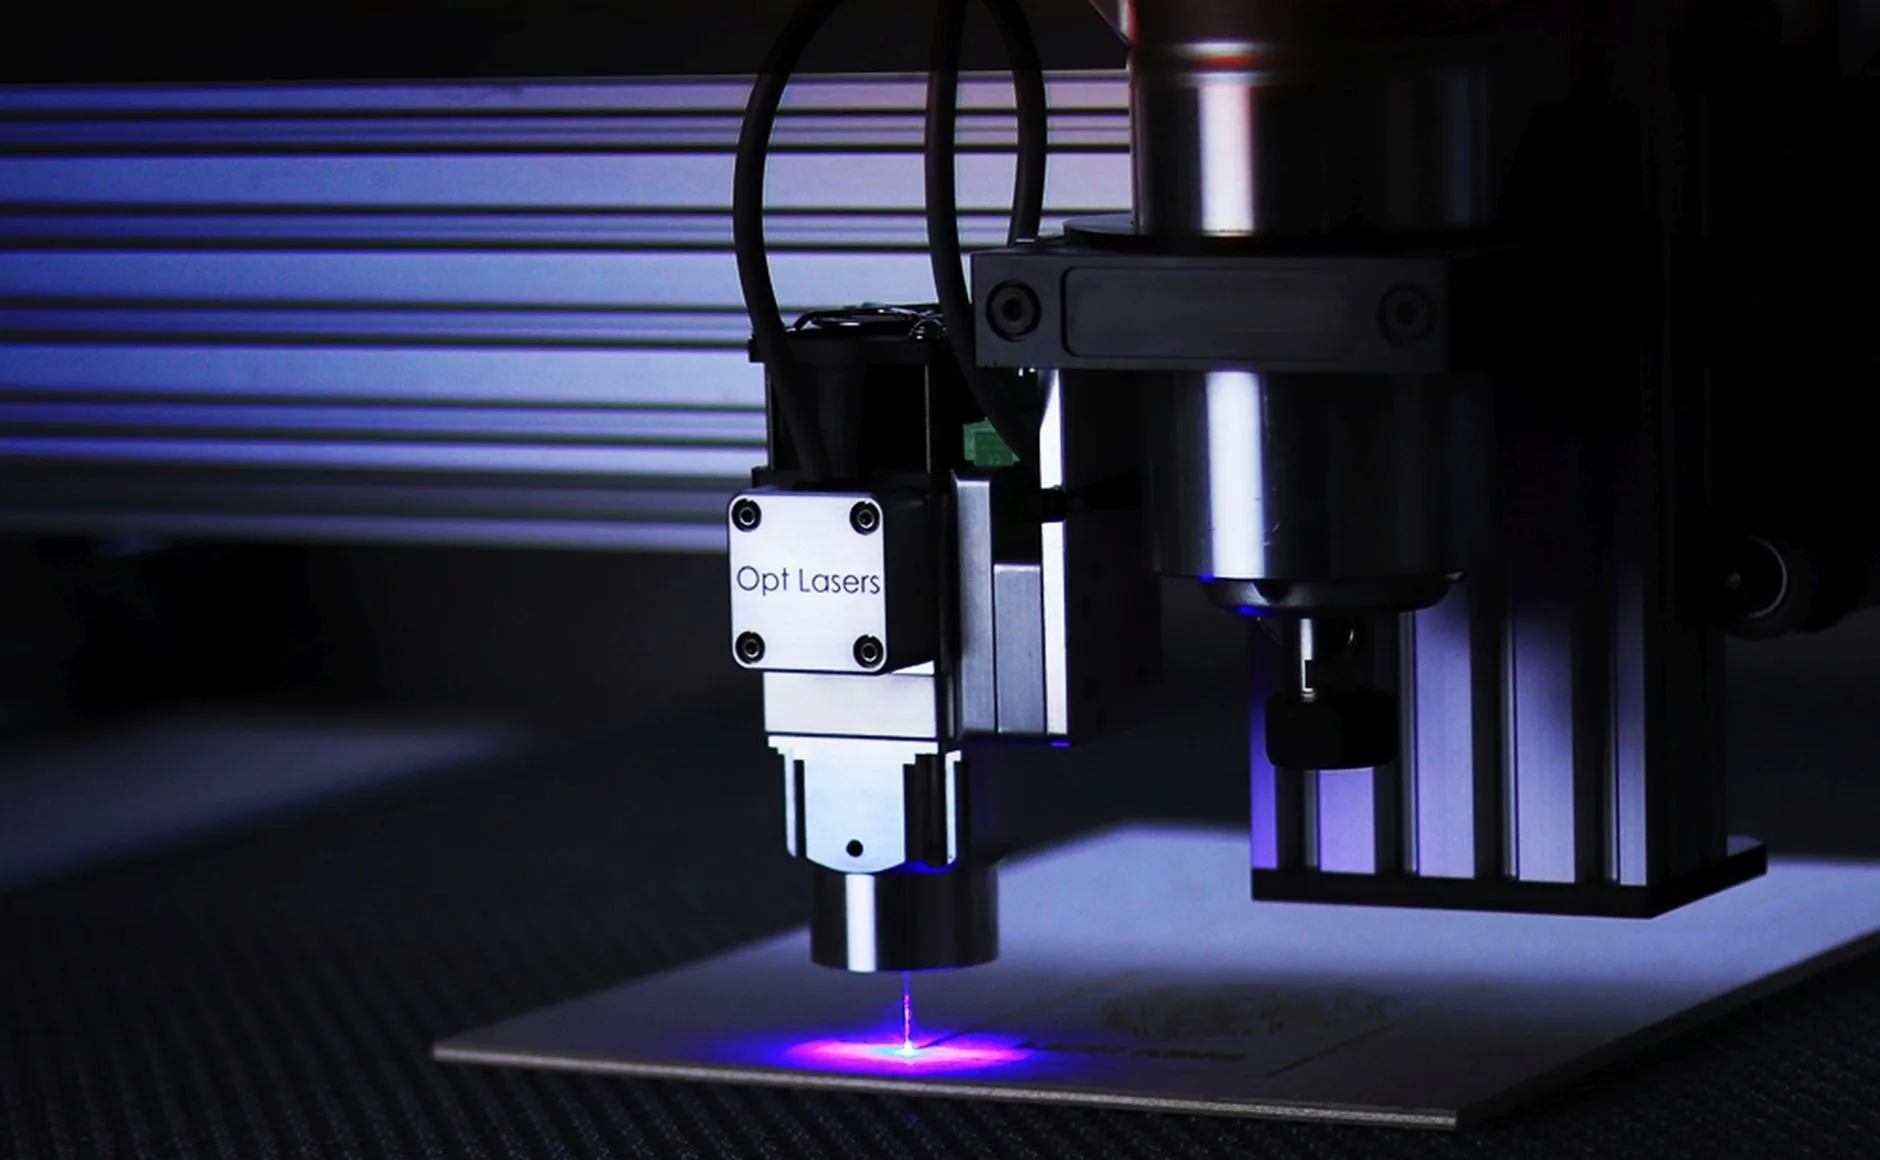
在实际操作中,我们的协同流程包含三个关键控制点:材质复验(光谱分析+力学性能抽检)、切割路径预演(针对薄板防热变形)以及余料编码回库。以铁森金属科技自有加工中心为例,配备的6kW光纤激光切割机,在切割12mm碳钢时,速度可达3.2m/min,断面粗糙度控制在Ra12.5以内,同时将材料利用率从行业常见的78%提升至86%以上。这背后是套料软件与库存系统的实时联动,每一块余料的尺寸、材质、炉批号都被记录在案,可随时匹配下一张订单。
加工工艺参数与交付标准的细节把控
金属加工环节的成败,往往藏在参数里。以我们常做的精密钣金件为例,折弯工序的反弹补偿系数需要根据板材实际抗拉强度动态调整,而非照搬手册。铁森金属科技的技术团队会要求供应商提供每批钢材的屈服强度实测值,并据此修正折弯角度。对于不锈钢薄板(如304 1.5mm),我们采用模具间隙为板厚的0.07倍(即0.105mm),配合数控折弯机后挡料的±0.05mm定位精度,确保批量零件尺寸一致性达到CPK≥1.33。
此外,焊接工序中,针对常州地区常见的齿轮箱体类焊接件,我们严格控制层间温度不超过150°C,焊后24小时再进行UT探伤,以释放氢致延迟裂纹风险。这些细节,看似增加了工期,实则大幅降低了客户端的返工率。据2024年客户反馈统计,经由铁森金属科技进行“材料+加工”一体化交付的项目,现场安装阶段的尺寸纠纷率下降了约67%。
协同服务中的常见误区与规避建议
在与长三角众多制造企业合作时,我们发现几个高频问题值得警惕:
- 误区一:只比材料单价,忽略综合加工成本。例如,某牌号钢材单价低80元/吨,但硬度波动大,导致切割速度被迫降低15%,实际单件成本反而上升。
- 误区二:图纸标注不清,却要求“按图施工”免责。未标注锐角倒钝、未注明焊接符号的图纸,在加工阶段极易产生争议,延误交付。
- 误区三:忽视运输环节的防护。精密磨削后的轴类零件,在普通平板车上颠簸200公里,其圆度误差可能超标一倍以上。
针对以上问题,铁森金属科技在内部推行“三检三对”制度:来料对照质保书、切割首件对照图纸、成品打包对照防护规范。同时,我们建议客户在询价阶段就提供完整的3D模型(STEP格式),而非仅提供PDF图纸,这样我们可以在前期进行可制造性分析(DFM),提前规避干涉与公差堆积问题。这一点,对于依赖**常州制造**产业集群快速迭代的客户而言,价值尤为明显。
关于交付周期与库存周转的平衡策略
长三角制造业节奏快,但过度追求“零库存”容易导致急单加价。我们的实践是:与客户签订年度框架协议,针对其常用牌号(如Q235B、45#钢、6061-T6铝)建立安全库存水位线,动态补货。以一家常州新能源设备配套商为例,我们为其常备200吨SA516Gr.70容器板,并承诺48小时内完成下料并配送至其武进工厂。这种模式下,客户自身的库存周转率提升了2.3倍,而我们的采购批量优势也降低了整体物流成本。
需要强调的是,**金属科技**的进步正在改变传统的跟单模式。我们内部使用MES系统实时反馈每张订单的加工进度,客户可通过手机端查看切割画面截图与质检数据。这种透明度,不仅建立了信任,更重要的是让客户的技术人员可以提前安排后续装配工序,实现真正的并行工程。
回到文章开头的协同命题。在长三角这个全球制造业密度最高的区域之一,常州铁森金属科技有限公司的实践表明:钢材供应与金属加工不是上下游关系,而是同一价值链上的两个支点。只有当贸易商懂工艺、加工厂懂材料,才能真正帮助制造企业降低隐形成本。未来,随着高强钢、耐候钢在工程机械领域的普及,这种协同能力将不再是加分项,而是入场券。我们愿意与更多常州及周边企业一道,在每一次切割、每一道焊缝中,打磨出属于“常州制造”的精度与韧性。